Artykuł sponsorowany
Jak sekwencja operacji ogranicza liczbę poprawek w produkcji seryjnych detali z blachy
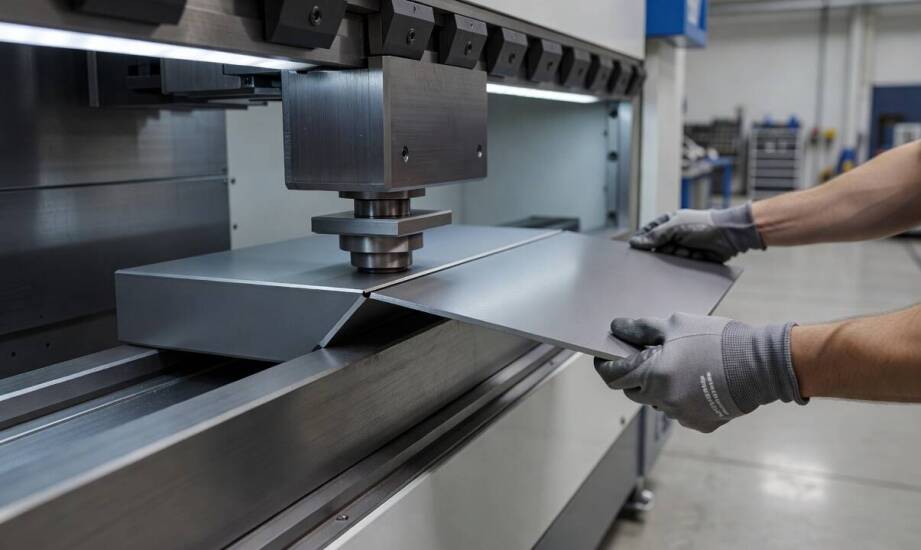
W produkcji seryjnej detali z blachy dla branży motoryzacyjnej lub kolejnictwa błędna kolejność operacji technologicznych natychmiast zwiększa liczbę poprawek i odrzutów. Przygotowanie precyzyjnych otworów montażowych przed etapem formowania często prowadzi do ich deformacji przez zjawisko sprężynowania materiału, co wymusza dodatkowe korekty wymiarowe podczas końcowego montażu. Prawidłowo zaplanowany proces technologiczny opiera się na ścisłej logice następstwa działań, gdzie każda faza przygotowuje punkt odniesienia dla kolejnego kroku obróbczego. Utrzymanie odpowiedniej sekwencji zapobiega kumulacji błędów, zmniejsza ryzyko zniekształceń i skutecznie stabilizuje jakość wytwarzanych komponentów stalowych lub aluminiowych.
Wpływ procesów technologicznych na naprężenia i płaskość
Cięcie, formowanie i wykańczanie trwale modyfikują rozkład naprężeń wewnątrz struktury surowca. Wykorzystanie lasera lub plazmy wiąże się z lokalnym wprowadzaniem dużej ilości ciepła, co po schłodzeniu generuje wewnętrzne naprężenia prowadzące do utraty płaskości elementu. Kolejny etap, czyli gięcie, gwałtownie rozciąga zewnętrzną warstwę arkusza i kompresuje jego część wewnętrzną. Taka modyfikacja fizyczna trwale zmienia sposób bazowania detalu w kolejnych gniazdach obróbczych. Jeśli inżynier procesu zignoruje te zjawiska, utrzymanie wymaganych tolerancji milimetrowych staje się niezwykle trudne.
Naprężenia szczątkowe komplikują zachowanie idealnej płaskości, co stwarza szczególne problemy przy wielkogabarytowych elementach konstrukcyjnych. Arkusz poddany intensywnemu formowaniu termicznemu i mechanicznemu wymaga uwzględnienia tolerancji na sprężynowanie, w przeciwnym razie detal po prostu nie będzie pasował do docelowej matrycy spawalniczej. Wykańczanie powierzchni, obejmujące na przykład szlifowanie, potrafi dodatkowo uwolnić uwięzione siły wewnętrzne i spowodować nieoczekiwane odkształcenia. Z tego powodu optymalna obróbka blach bezwzględnie wymaga precyzyjnego określenia momentu, w którym struktura zostanie ostatecznie ustabilizowana.
Decyzja o przesunięciu fazy formowania na początek lub koniec cyklu wynika bezpośrednio z właściwości samego stopu i jego geometrii. Cienkie arkusze wykazują bardzo silną podatność na deformacje sprężyste, dlatego ich kształtowanie wymusza stosowanie matryc kompensujących tak zwane odgięcie powrotne. Grubsze przekroje charakteryzują się znacznie większą stabilnością wymiarową, co pozwala na bezpieczniejsze przeprowadzanie głębokiego tłoczenia bez ryzyka niekontrolowanych wypaczeń. Złożona geometria wyrobu, posiadająca różnego rodzaju wycięcia blisko linii zgięcia, kategorycznie wymusza realizację perforacji dopiero po nadaniu ostatecznego kształtu głównej bryle.
Tłoczenie i kontrola jako fundament stabilnego cyklu
W profesjonalnym planowaniu ciągów technologicznych to właśnie tłoczenie pełni rolę etapu definiującego bazową geometrię całego wyrobu. Ten konkretny krok stanowi naturalny punkt odniesienia dla reszty prac, ponieważ trwale nadaje kształt warunkujący poprawne ułożenie i mocowanie w maszynach CNC. Każda następna operacja, w tym zaawansowane frezowanie współbieżne, opiera się na krawędziach i płaszczyznach wytłoczonych w tej fazie, co skutecznie hamuje narastanie odchyłek wymiarowych. Ustalenie tłoczenia jako sztywnej bazy geometrycznej gwarantuje spójność całej serii produkcyjnej i minimalizuje konieczność wprowadzania kosztownych korekt ustawień.
Skuteczna eliminacja błędów wymaga również wdrożenia rygorystycznych punktów pomiarowych pomiędzy kluczowymi stadiami plastycznymi. Pomiary realizowane bezpośrednio po tłoczeniu i gięciu dają szansę na błyskawiczną kalibrację narzędzi, zanim wadliwy komponent trafi do strefy wykańczania lub spawania. W realiach produkcji wielkoseryjnej systematyczna weryfikacja międzyoperacyjna całkowicie eliminuje ryzyko odrzucenia gotowej partii materiału. Utrzymanie reżimu pomiarowego to jedyna skuteczna metoda na stałe dostarczanie komponentów mieszczących się w surowych tolerancjach przemysłu ciężkiego i motoryzacyjnego.
Procesy te wymagają zaawansowanego zaplecza sprzętowego oraz wieloletniej praktyki w pracy z różnorodnymi stopami metali. Działający w branży od ponad pół wieku Zakład Metalowy Ortyl realizuje produkcję precyzyjnych części i podzespołów dla sektora lotniczego, motoryzacyjnego oraz maszynowego. Praktyka warsztatowa potwierdza, że ścisła integracja nowoczesnych obrabiarek z rygorystycznie zaplanowaną sekwencją operacji stanowi podstawę bezbłędnej i powtarzalnej produkcji seryjnej. Skrupulatna weryfikacja wymiarów na każdym stanowisku skutecznie chroni linię produkcyjną przed niepotrzebnym marnotrawstwem surowca.
Determinanty optymalnego procesu technologicznego
Ustalenie idealnej ścieżki obróbczej zależy od bezpośredniej korelacji między przestrzennym kształtem detalu, fizycznymi właściwościami surowca oraz wymaganym wolumenem zamówienia. Analiza tych trzech zmiennych przed uruchomieniem maszyn znacząco ogranicza liczbę późniejszych poprawek i chroni przedsiębiorstwo przed kosztownymi przestojami technicznymi. Każda modyfikacja kolejności cięcia, gięcia i wykańczania przynosi wymierne skutki dla końcowej precyzji, co w branżach o wyśrubowanych wymaganiach jakościowych decyduje o dopuszczeniu elementu do docelowego montażu. Świadome, inżynieryjne sterowanie sekwencją operacji pozostaje niewzruszonym fundamentem powtarzalnej i wolnej od błędów produkcji seryjnej.
Kategorie artykułów
Polecane artykuły
Porównanie różnych typów maszyn do foliowania – co warto wiedzieć?
Foliowanie maszynowe to istotny element w procesie pakowania, wpływający na efektywność i jakość końcowego produktu. Wybór odpowiedniego urządzenia ma kluczowe znaczenie dla osiągnięcia zamierzonych celów. Warto zwrócić uwagę na specyfikę potrzeb naszej firmy oraz oferowane przez producentów rozwiąz
Znaczenie regularnych przeglądów układów wydechowych w kontekście naprawy auta
Regularne kontrole są niezbędne dla prawidłowego funkcjonowania pojazdu. Pomagają utrzymać bezpieczeństwo, wydajność oraz dbają o ochronę środowiska. Dzięki nim kierowcy mogą uniknąć poważnych awarii i kosztownych napraw. Warto zatem zwrócić uwagę na znaczenie tych przeglądów i regularnie korzystać